Việc kiểm tra bộ phận ép chèn của bơm nhằm xác định xem bộ phận này có thể đi vào hộp chèn đúng cách, phân bố lực ép đồng đều lên vòng chèn và duy trì trong phạm vi điều chỉnh do nhà sản xuất quy định cho bơm hay không. Trước khi lắp các vòng chèn mới, hãy kiểm tra thân bộ phận ép chèn, bề mặt chịu tải, lỗ trong, bu lông ren và đai ốc. Vòng chèn mới không thể khắc phục tình trạng bộ phận ép chèn bị nứt, phần cứng chịu tải bị hư hỏng hoặc chi tiết bị kẹt khi tiếp xúc với ống lót trục.
Hướng dẫn này áp dụng cho các loại bơm được thiết kế để sử dụng bộ chèn nén. Điều này không có nghĩa là mọi máy bơm Borra hoặc mọi biến thể kiểu máy đều có hộp chèn sử dụng vòng chèn. Trước tiên, hãy xác nhận cấu hình làm kín được cung cấp. Nội dung tập trung vào bộ phận ép chèn và hình dạng kết cấu chịu tải của nó; việc lựa chọn vòng chèn, vị trí vòng đèn và chuyển đổi sang phớt cơ khí là những quyết định có liên quan nhưng cần được xem xét riêng biệt.
Xác định chính xác cụm lắp ráp
Thu thập số sê-ri của bơm, bản vẽ mặt cắt và hướng dẫn sử dụng vòng chèn tương ứng. Xác định bộ phận ép chèn, thân hộp chèn, trục hoặc ống lót trục, bu lông ren, đai ốc và mọi chi tiết siết chặt của bộ phận ép chèn dạng tách. Xác nhận các chi tiết đã tháo ra có thuộc cùng một cụm lắp ráp hay không. Các phụ tùng thay thế không đồng bộ có thể trông phù hợp nhưng lại có chiều dài lắp vào hoặc đường kính lỗ trong không chính xác.
Đối chiếu ký hiệu, ảnh chụp và kích thước với bản vẽ. Nếu bộ phận ép chèn có kết cấu tách đôi, hãy giữ nguyên thông tin nhận dạng và hướng lắp của từng nửa. Không được mặc định rằng một bộ phận ép chèn khác thuộc cùng dòng bơm có thể thay thế cho nhau. Nhà cung cấp cần xác nhận vật liệu, hình dạng kết cấu và khả năng áp dụng theo số sê-ri.
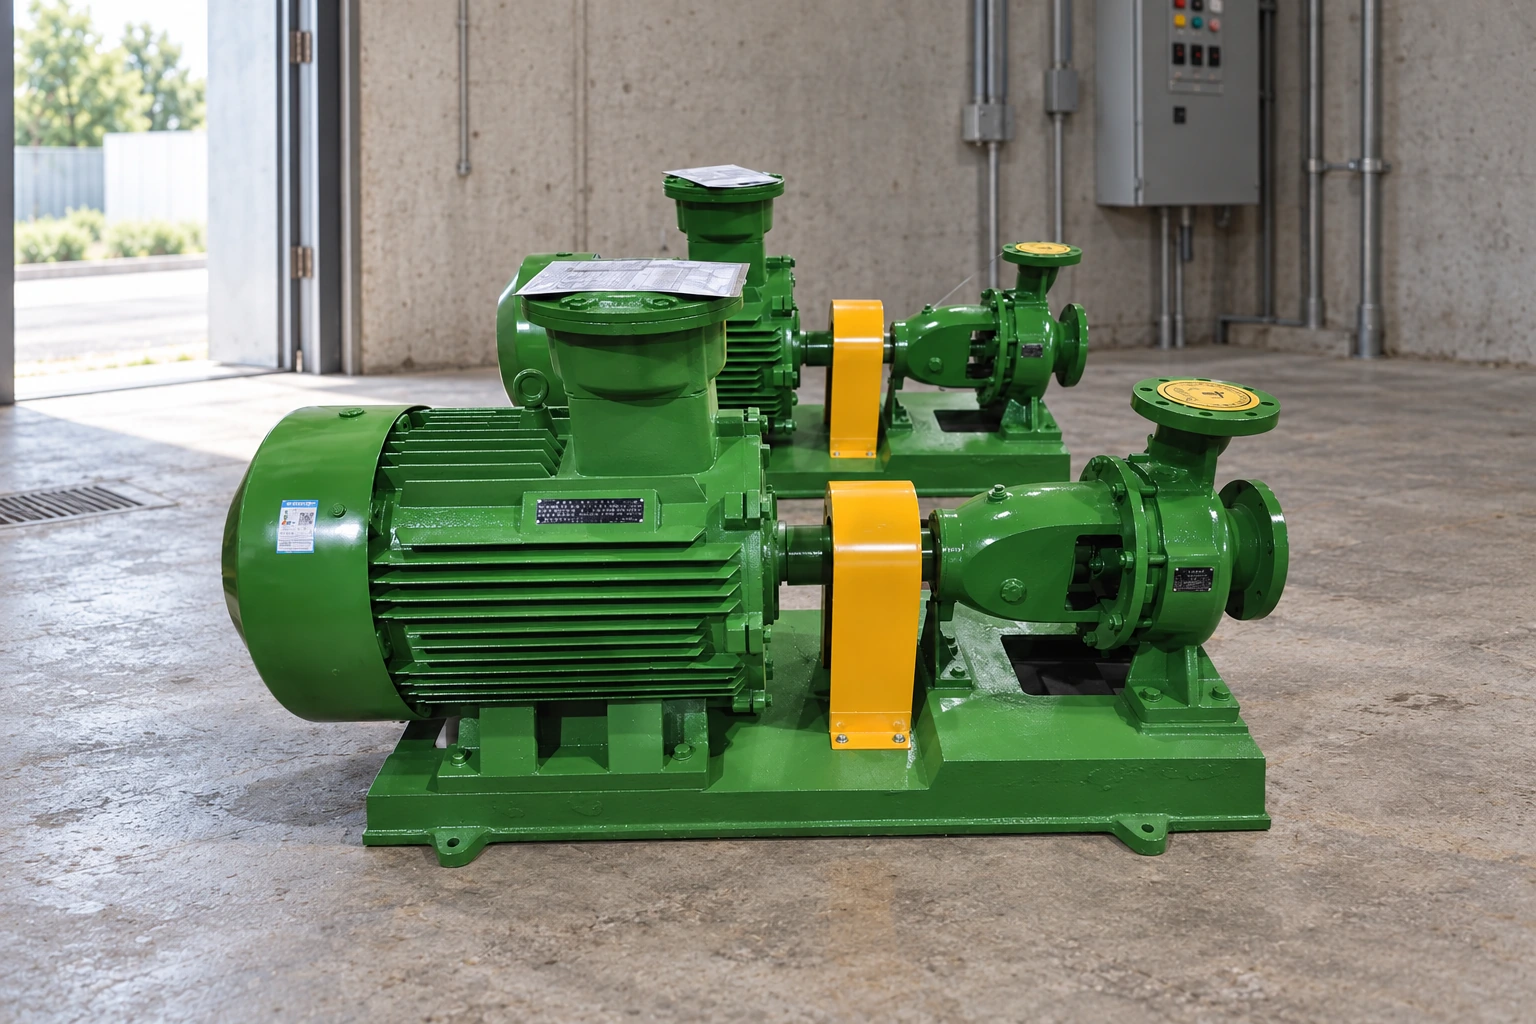
The Dòng máy bơm ly tâm nước sạch IS Đây là tài liệu tham khảo về dòng sản phẩm có liên quan, không phải bằng chứng xác nhận một cấu hình hộp chèn cụ thể. Hãy yêu cầu xác nhận cấu hình làm kín được cung cấp trước khi chuẩn bị bộ dụng cụ thay vòng chèn hoặc đặt mua phụ kiện thay thế.
Cô lập thiết bị và bảo toàn tình trạng ban đầu
Dừng thiết bị, cô lập các nguồn năng lượng và bảo đảm phía công nghệ ở trạng thái an toàn theo quy trình đã được phê duyệt. Kiểm soát áp suất, chất lỏng nóng, lưu chất nguy hiểm và mọi đầu nối súc rửa phụ trợ. Không được nới lỏng bộ phận ép chèn để kiểm tra xem trong hộp chèn còn áp suất hay không.
Trước khi vệ sinh, hãy chụp ảnh vị trí của bộ phận ép chèn, mức độ ăn khớp của đai ốc, các đường rò rỉ có thể nhìn thấy và tình trạng lắp lệch. Ghi lại xem một bên có vẻ được siết sâu hơn bên còn lại hay không. Những quan sát này có thể hỗ trợ quá trình điều tra, nhưng không thể xác định mô-men siết điều chỉnh trước đó hoặc chứng minh nguyên nhân khiến vòng chèn bị hỏng.
Đánh dấu các chi tiết đã tháo ra và ngăn bụi bẩn lọt vào hộp chèn. Giữ lại các cặn bám bất thường hoặc vòng chèn bị hư hỏng nếu cần phân tích nguyên nhân sự cố. Việc loại bỏ mọi dấu vết trước khi ghi nhận có thể khiến sự cố rò rỉ tái diễn trở thành một lần thay vòng chèn khác mà vẫn không xác định được nguyên nhân.
Kiểm tra thân và bề mặt chịu tải của bộ phận ép chèn
Làm sạch bằng phương pháp phù hợp với vật liệu và điều kiện sử dụng. Kiểm tra các vết nứt, ăn mòn, biến dạng, dấu va đập và dấu vết gia công không được phép. Đặc biệt chú ý đến bề mặt truyền lực ép lên vòng chèn. Hư hỏng tại vị trí này có thể gây ra tiếp xúc không đồng đều ngay cả khi các đai ốc có vẻ được điều chỉnh đồng đều.
Đối với bộ phận ép chèn dạng tách, hãy kiểm tra mối ghép và các chi tiết siết chặt. Các nửa bộ phận phải được lắp ráp theo đúng bản vẽ mà không cần dùng lực khiến chi tiết bị biến dạng. Không giũa các bề mặt tiếp xúc hoặc loại bỏ vật liệu chỉ để làm cho một tổ hợp chưa xác định phù hợp. Hãy chuyển các vấn đề về hình dạng kết cấu đáng nghi ngờ cho nhà cung cấp hoặc kỹ sư sửa chữa đánh giá.
Sử dụng các phương pháp kiểm tra phù hợp khi nghi ngờ có khuyết tật. Kiểm tra bằng mắt thường có thể phát hiện những hư hỏng rõ ràng, nhưng không thể chứng nhận rằng hoàn toàn không có bất kỳ vết nứt nào. Mọi thử nghiệm bổ sung và tiêu chí chấp nhận phải được quy định phù hợp với chi tiết và điều kiện sử dụng, không được tự đặt ra dựa trên một danh sách kiểm tra bảo trì chung chung.
Kiểm tra khe hở giữa lỗ trong, ống lót trục và hộp chèn
Bộ phận ép chèn phải vừa với hộp chèn tương ứng và có khe hở phù hợp với trục hoặc ống lót trục đang quay theo đúng thiết kế. Kiểm tra các kích thước liên quan tại những vị trí xác định và đối chiếu với bản vẽ áp dụng. Ghi lại số đo thực tế và thông tin thiết bị đo. Một ghi chú viết tay cho rằng khe hở đạt yêu cầu sẽ không có khả năng truy xuất nếu không nêu rõ căn cứ chấp nhận.
Tìm các dấu vết cọ xát, vết xước hoặc độ mòn không đối xứng trong lỗ của bộ phận ép chèn. So sánh các dấu vết tương ứng trên ống lót trục và hộp chèn. Những dạng dấu vết này có thể cho thấy tình trạng lệch tâm, biến dạng hoặc lắp ráp không chính xác, nhưng quyết định sửa chữa cần dựa trên toàn bộ hình dạng kết cấu và bối cảnh vận hành.
Không được mở rộng đường kính lỗ hoặc rút ngắn phần mũi của bộ phận ép vòng chèn nếu không có phương pháp sửa chữa được phê duyệt. Những thay đổi này có thể ảnh hưởng đến khả năng dẫn hướng, tải trọng tác dụng lên bộ chèn và phạm vi điều chỉnh hiện có. Tài liệu riêng hướng dẫn kiểm tra ống lót trục đề cập đến tình trạng của ống lót; chỉ thay thế bộ chèn không thể khôi phục bề mặt làm việc đã bị hư hỏng.
Kiểm tra các ty ren, đai ốc và hành trình điều chỉnh
Kiểm tra các ty ren để phát hiện tình trạng ăn mòn, hư hỏng ren, cong vênh và lỏng lẻo tại vị trí lắp đặt. Kiểm tra các đai ốc và bề mặt chịu lực để phát hiện hư hỏng có thể cản trở việc điều chỉnh có kiểm soát. Một đai ốc có thể xoay trơn tru trên vài vòng ren đầu tiên nhưng vẫn có thể bị kẹt gần vị trí làm việc thực tế.
Xác minh đúng chủng loại phụ kiện liên kết được quy định và chiều dài ăn khớp ren. Không thay thế bằng các loại đai ốc hoặc vòng đệm tùy ý chỉ vì chúng có sẵn trong xưởng. Xác nhận vật liệu và độ tương thích với điều kiện vận hành. Mọi quy trình siết chặt phải tuân theo hướng dẫn được cung cấp; không thể xác định mô-men xoắn siết chung chỉ dựa trên đường kính danh nghĩa của ty ren.
Kiểm tra xem cụm lắp ráp có phạm vi điều chỉnh như thiết kế sau khi lắp đặt bộ chèn đúng cách hay không. Bộ phận ép vòng chèn chạm đến điểm dừng trước khi tạo ra tải trọng yêu cầu có thể cho thấy kích thước bộ chèn, số lượng vòng chèn, hình dạng hình học của các bộ phận hoặc vị trí lắp ráp không chính xác. Không khắc phục tình trạng này bằng cách xếp chồng các vòng đệm chưa được phê duyệt hoặc tự ý bổ sung thêm một vòng chèn khi chưa được xem xét.
Sử dụng bảng kiểm tra các bộ phận
| Bộ phận hoặc đặc điểm | Ghi âm | Cơ sở đánh giá |
|---|---|---|
| Nhận dạng bộ phận ép vòng chèn | Mã chi tiết trên bản vẽ, ký hiệu và cấu hình | Cụm lắp ráp được cung cấp đã xác nhận |
| Bề mặt chịu tải | Hư hỏng, vấn đề về độ phẳng và dạng tiếp xúc | Bản vẽ áp dụng và tiêu chí sửa chữa |
| Lỗ của bộ phận ép vòng chèn | Kích thước và dấu vết cọ xát | Khe hở làm việc và hình dạng hình học theo yêu cầu |
| Mối nối phân đôi | Độ khớp của hai nửa, tình trạng và bu lông liên kết | Hướng dẫn lắp ráp của nhà sản xuất |
| Ty ren và đai ốc | Tình trạng ren, độ ăn khớp và độ căn chỉnh | Phụ kiện được phê duyệt và quy trình điều chỉnh |
| Hành trình khả dụng | Vị trí sau khi lắp đặt vòng đệm đúng cách | Cách bố trí đệm chèn và phạm vi điều chỉnh theo quy định |
| Ống lót và hộp | Độ mài mòn, hư hỏng và các kích thước liên quan | Các yêu cầu nghiệm thu riêng biệt đối với từng bộ phận |
The Fluid Sealing Association packing handbook provides packing-installation principles. The OISD inspection reference provides broader rotating-equipment inspection context. Neither substitutes for the supplied pump’s dimensions or service-specific release decision.
Coordinate the follower with the packing stack
Confirm packing material, section size, ring arrangement and installation method before assembly. A follower inspection cannot validate an unidentified packing product. The correct packing must be suitable for the fluid, temperature, shaft condition and operating limits of the actual pump.
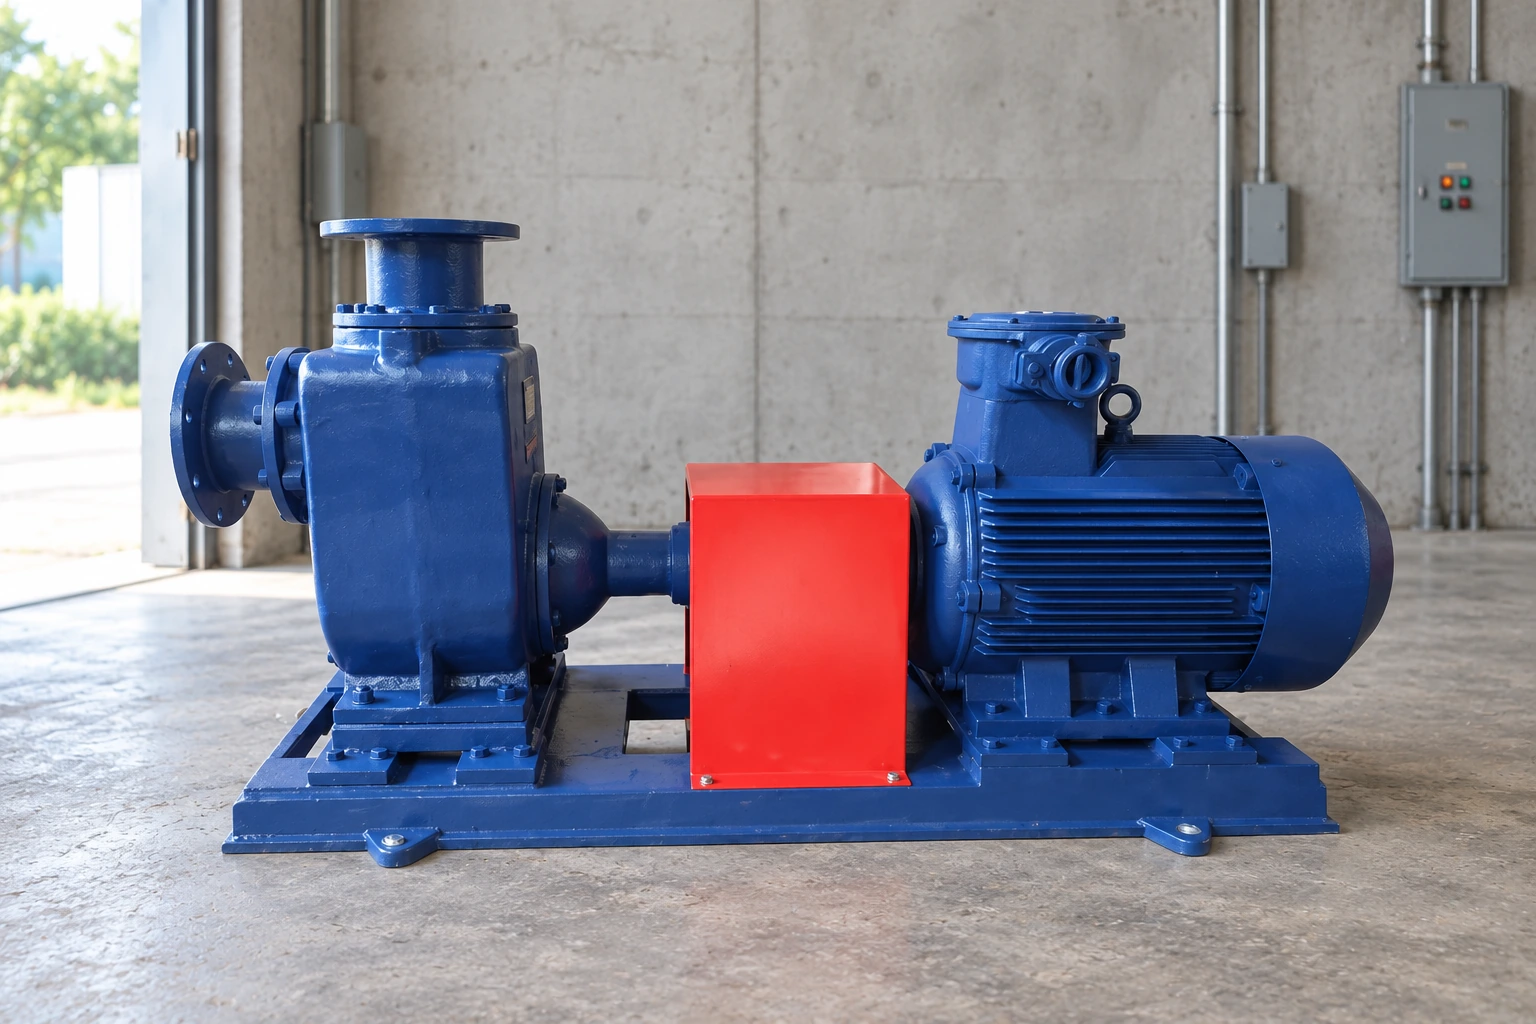
Where a lantern ring is fitted, verify its position against the flushing connection under the specified arrangement. Changing ring count can move it away from the intended port. Refer that check to the lantern-ring inspection guide, keeping its position record separate from follower condition.
Do not treat the follower as a tool for forcing an incorrect stack into place. Install and seat rings according to the packing and pump instructions. The required initial condition and subsequent adjustment depend on the system; a general article should not prescribe an identical number of turns or leakage rate for all services.
Reassemble for even, controlled loading
Fit the verified components using the approved sequence. Keep the follower aligned so its loading face acts evenly on the packing. Use the specified adjustment method on both sides and check for binding. A visibly tilted follower requires investigation rather than additional force on the tighter side.
Confirm that rotating parts are clear and that guards, flushing connections and process protections are restored. Any manual rotation check must follow the pump procedure and safe isolation requirements. Do not run the machine simply to find out whether the follower is touching the sleeve.
Record the final cold position and adjustment state. This baseline helps the next technician distinguish normal service adjustment from a follower already near its available travel limit. Preserve replacement part numbers and any approved repair dimensions with the maintenance record.
Observe startup without chasing zero leakage
Follow the supplied commissioning and run-in instructions. Compression packing generally requires a service-specific balance between sealing, cooling and lubrication. Do not assume that eliminating all visible leakage is the correct objective for every packed pump.
Record leakage behavior, temperature observations and adjustment history using a safe observation method. If abnormal heating, noise or binding occurs, stop and investigate according to the procedure. Repeated tightening can worsen the condition when the underlying problem is wrong packing, a damaged sleeve, inadequate flushing or follower misalignment.
The hướng dẫn seal cơ khí so với packing ống explains the broader sealing choices. A recurring packing problem does not automatically justify a seal conversion; assess the service, equipment compatibility and lifecycle requirements separately.
Write a repair or purchasing request that can be checked
Provide the serial number, drawing item, follower dimensions, stuffing-box and sleeve information, packing specification and photographs of damage. State the service fluid and operating conditions. Ask the supplier to confirm whether replacement, repair or further inspection is appropriate.
If machining is proposed, obtain the repair drawing, material requirements and final inspection criteria before work begins. Record the measured result afterward. A workshop statement that the part was cleaned up does not establish that the intended geometry and adjustment range have been restored.
Keep the follower’s release decision separate from the overall pump release. Other components may still require inspection. A complete job record identifies which items passed, which were replaced and what evidence supported returning the machine to service.
Học hỏi thêm: khe hở và dung sai
The NPTEL lecture below explains dimensional fits and tolerances. It supports the measurement approach used during component inspection. It does not supply a follower clearance, repair allowance or tightening instruction for a particular pump.
Các câu hỏi thường gặp
Mỗi bơm ly tâm có cần bộ giữ packing không?
No. Many pumps use mechanical seals or other sealing arrangements. Confirm the actual supplied construction before planning repacking or ordering a follower. Product-family names and photographs are insufficient to establish the internal arrangement.
Bao bì mới có thể bù đắp cho bộ theo dõi bị hỏng không?
Không. Vật liệu chèn kín không thể khắc phục thân máy bị nứt, bề mặt chịu tải bị biến dạng, ren bị hư hỏng hoặc hình dạng hình học không chính xác. Trước tiên, hãy kiểm tra các bộ phận đỡ liên quan và áp dụng các tiêu chí nghiệm thu đã được phê duyệt trước khi lắp đặt vật liệu chèn kín mới.
Có nên siết chặt các đai ốc của bộ phận ép chèn cho đến khi không còn rò rỉ hay không?
Hãy tuân thủ các hướng dẫn chạy rà và điều chỉnh được cung cấp. Việc đặt mục tiêu không rò rỉ tuyệt đối cho mọi trường hợp là không phù hợp đối với bộ chèn kín dạng nén. Siết quá chặt có thể gây nóng và mài mòn, đồng thời vẫn không giải quyết được các vấn đề tiềm ẩn liên quan đến cụm lắp ráp hoặc hệ thống xả rửa.
Tôi có thể gia công cơ khí bộ phận ép chèn (follower) để ngăn tình trạng bị kẹt không?
Chỉ được thực hiện thông qua phương pháp sửa chữa đã được phê duyệt, với kích thước cuối cùng và tiêu chí kiểm tra được xác định rõ ràng. Việc loại bỏ vật liệu mà không hiểu rõ yêu cầu lắp ghép có thể làm thay đổi khả năng dẫn hướng, tải trọng và phạm vi điều chỉnh. Trước tiên, hãy kiểm tra các bộ phận ghép nối và xác định chính xác cụm lắp ráp.
Một yêu cầu thay thế cần bao gồm những thông tin gì?
Send the pump serial number, drawing item, existing markings, measured dimensions, sleeve and box information, packing specification and service conditions. Include damage photographs and ask for confirmed applicability rather than ordering by approximate appearance.