Die Inspektion des Bohrungsdurchmessers des Pumpen-Kupplungskerns überprüft die Identität des Kerns, die innere Kontaktfläche, Nut und die festgelegte Passung mit der tatsächlichen Welle vor der Wiedermontage. Bewahren Sie Beweise für Flitter, Kratzspuren, Korrosion und frühere Reparaturen auf und messen Sie die Bohrung mit der im Zeichnungsplan geforderten Methode. Ein Kern, der auf eine Welle gleitet, ist nicht automatisch akzeptabel, während ein Kern, der nicht auf die Welle gleiten kann, eine beabsichtigte Interferenzpassung haben könnte. Dieser Leitfaden erklärt den Inspektions- und Entscheidungsprozess für Wartungsteams. Er bietet keine universelle Passung, Heizungstemperatur, Nutspiel oder Genehmigung zur Modifikation eines Kupplungskerns.
Identifizieren Sie die Kupplung und deren Montageanordnung
Notieren Sie den Hersteller der Kupplung, das Modell, die Größe und die Kennung des Kerns sowie die Seriennummern der Pumpe und des Antriebs. Bestimmen Sie, ob der Kern eine zylindrische Bohrung, eine Schräge, eine Buchse, eine Nut, eine Klemme oder eine andere definierte Anordnung verwendet. Bestätigen Sie, zu welchem Wellenende und welcher axialen Position er gehört. Zwei Kerne innerhalb einer Kupplung können unterschiedliche Bohrungen haben und sollten nicht einfach ausgetauscht werden, nur weil ihre äußere Form übereinstimmt.
Holen Sie sich die Montageanleitung der Kupplung, die Zeichnungen des Kerns und der Welle, die Montageanforderungen und etwaige verbindliche Austauschrichtlinien. Das NASA Fastener Design Manual ist eine nützliche Hintergrundquelle zu Prinzipien des Befestigungs- und Verbindungselements-Designs, einschließlich warum Verriegelungselemente nicht als generisch behandelt werden können. Das EPRI Pumpenwartungsressource bietet einen breiteren Kontext für die Komponenteninspektion. Keine der Referenzen definiert die akzeptierte Passung für den tatsächlichen Kern. Verwenden Sie die spezifische Dokumentation des Kupplungsherstellers, um die dimensionalen Anforderungen und die Montage zu steuern.
Beweise vor und während der Entfernung aufbewahren
Folgen Sie dem Isolations- und Demontageverfahren, entfernen Sie Schutzvorrichtungen sicher und stützen Sie Komponenten nach Bedarf. Markieren Sie die axiale Lage und Orientierung des Kerns mit Methoden, die funktionale Oberflächen nicht beschädigen. Notieren Sie bestehende Spalten, Haltevorrichtungen, Nutpositionen und Hinweise auf Kontakt mit benachbarten Teilen. Wenn die Montage schwer zu entfernen ist, stoppen Sie und überprüfen Sie die genehmigte Entfernungsmethode, anstatt unkontrollierte Kraft gegen das Pumpengehäuse oder das Wellenende anzuwenden.
Halten Sie den Schlüssel, Befestigungselemente, Buchsen und andere Montagebestandteile mit ihren ursprünglichen Positionen gekennzeichnet. Fotografieren Sie Ablagerungen, rot-braune Ablagerungen, polierte Flächen und lokale Schäden vor der Reinigung. Notieren Sie frühere Feldmodifikationen, wie z.B. einen zusätzlichen Halteschraube oder sichtbare Reparatur-Einsätze. Schäden durch Entfernung können Service-Schäden nachahmen, also notieren Sie, wo die Greifbacken des Abziehers oder andere Werkzeuge Kontakt mit dem Bauteil hatten. Wenn die Kupplung Teil einer Fehleruntersuchung ist, bewahren Sie auch die Beweise der verbundenen Welle auf. Ein unlabeled Kern, der vom Schlüssel und der Welle getrennt ist, ist viel schwerer zuverlässig zu beurteilen.
Reinigen Sie die Bohrung, ohne die Passung zu verändern
Verwenden Sie geeignete Reinigungsmethoden, die Verunreinigungen entfernen, ohne das Grundmaterial zu entfernen oder das ursprüngliche Kontaktmuster zu verdecken. Schützen Sie Kennzeichnungen und dokumentieren Sie alle Vorbereitungen. Ein Handabrasiv kann die Bohrung glatter erscheinen lassen, aber auch Dimensionen verändern oder die Kanten der Nut abrunden. Bauen Sie die Bohrung erst dann nach, wenn eine enge Passung leicht wird, und beschreiben Sie dies als routinemäßige Reinigung.
Inspektion der gesamten Bohrungslänge, Eintrittskanten, Schultern und Nut. Suchen Sie nach Gallen, Kratzern, lokalem Metalltransfer, Pitting, kreisförmiger Politur und erhöhter Materialansammlung. Vergleichen Sie Schadenspositionen mit der Welle und der Nut. Eine Oberflächenablagerung ist nicht dasselbe wie Metallverlust, und die Farbe allein kann Flitter nicht eindeutig bestimmen. Beschreiben Sie, was sichtbar ist, und bewahren Sie Fotos für den Prüfer auf. Bei Verdacht auf Rissbildung oder Materialschäden arrangieren Sie eine geeignete Untersuchung durch qualifiziertes Personal. Ein guter Bohrungsdurchmesser ersetzt keine fehlgeschlagene Materialzustandsprüfung oder macht eine unbekannte Reparatur akzeptabel.
Messen Sie die Bohrungsgröße und -geometrie korrekt
Definieren Sie den erforderlichen Messzustand und Referenzpunkte. Notieren Sie das Messinstrument, den Kalibrierstatus, die Einrichtung und den Zustand des Bauteils. Verwenden Sie die im Verfahren festgelegten axialen und winkelbezogenen Messstellen, um Durchmesser und relevante Formabweichungen zu beurteilen. Eine einzelne Messung am Eingang beschreibt keine Bohrung, die schräg, oval oder lokal beschädigt sein könnte. Vermeiden Sie Messungen an Graten oder Ablagerungen und behandeln Sie das Ergebnis nicht als die maschinell bearbeitete Oberfläche.
Vergleichen Sie die Anforderungen an die Welle und den Kern gemeinsam. Ein nomineller Durchmesser, der in einem Katalog angegeben ist, legt nicht die Grenzen beider passender Komponenten fest. Temperatur- und Messbedingungen sind entscheidend bei der Bewertung einer engen dimensionalen Entscheidung; verwenden Sie den im Verfahren definierten Ansatz anstelle des Vergleichs von nicht zusammenhängenden Messwerten, die unter unterschiedlichen Bedingungen gesammelt wurden. Wenn die Ergebnisse nahe an der Akzeptanzgrenze liegen, suchen Sie nach einer Messmethode, die die Entscheidung unterstützen kann. Bewahren Sie einzelne Messwerte und Einheiten auf. Ein abschließender Hinweis, der nur “Passung geprüft” lautet, verhindert, dass der Wartungsingenieur erkennt, ob das Problem im Bohrung, in der Welle, im Oberflächenzustand oder in der Interpretation der Zeichnung liegt.
| Inspektionsfunktion | Nachweis zu sammeln | Nehmen Sie nicht an |
|---|---|---|
| Bohrkontaktfläche | Kartierte Fotografien und Beschreibung des gereinigten Zustands | Glatte Oberfläche beweist korrekten Sitz |
| Durchmesser und Form | Spezifizierte axial- und winkelbezogene Messwerte | Eine Eingangsmessung beschreibt den gesamten Bohrung |
| Schlüsselweite und Schlüssel | Identität, Beschädigung und zeichnungsbasierte Maße | Ein Ersatzschlüssel behebt eine beschädigte Nabe |
| Haltekomponenten | Korrekte Bauart, Zustand und Montageanleitung | Jede passende Schraube ist gleichwertig |
| Frühere Modifikation | Reparaturaufzeichnungen und Endmaße | Eine alte Reparatur bleibt für den neuen Einsatz zugelassen |
Die Tabelle organisiert Beweise. Sie weist keine Passformklasse, Eingriffswert oder zulässiges Verschleißlimit zu.
Untersuchen Sie die Schlüsselweite und die Haltefunktion als separate Merkmale
Überprüfen Sie den Schlüssel und beide passgenauen Schlüsselweiten auf verschobenes Metall, Verformung, Korrosion und Anzeichen von Bewegung. Stellen Sie die spezifizierte Schlüsselanordnung und Passform fest, anstatt anzunehmen, dass ein Schlüssel jeden verfügbaren Raum eng ausfüllt. Eine beschädigte Schaft-Schlüsselweite kann die Entscheidung beeinflussen, auch wenn die Bohrung der Nabe dimensionell akzeptabel ist. Überprüfen Sie die separaten Wellenkeilinspektionsleitfaden für die Wellen-Seitenaufzeichnung.
Identifizieren Sie Halteschrauben, Verriegelungsvorrichtungen, Muttern oder andere Befestigungselemente aus der Kupplungsdokumentation. Bestätigen Sie, ob diese Einwegteile sind oder einen definierten Installationsprozess erfordern. Fügen Sie keine Schraube hinzu, schweißen Sie keinen Keil oder improvisieren Sie keinen Axialanschlag, um ein ungelöstes Bohrungsproblem auszugleichen. Solche Änderungen verändern die genehmigte Anordnung und können den Service oder die Entfernung beeinflussen. Halten Sie lokale Merkmalsfeststellungen im Bericht getrennt: “Bohrung akzeptiert, Keilwelle zur Überprüfung gehalten” ist nützlicher als eine Gesamtbewertung, die das fehlgeschlagene Merkmal verbirgt.
Entscheiden Sie, ob wiederverwendet, repariert oder ersetzt werden soll
Vergleichen Sie die gültigen Inspektionsergebnisse mit den tatsächlichen Annahmeanforderungen. Dokumentieren Sie eine klare Entscheidung und deren Genehmigung. Eine Nabe mit unsicherer Identität oder eine nicht dokumentierte Übergröße der Bohrung muss möglicherweise ersetzt werden, auch wenn sie verwendbar erscheint. Die Wiederverwendung sollte durch die angegebenen Maße, den Materialzustand und die Befestigungsanordnung unterstützt werden, nicht durch eine kurze Passprobe, die die vollständige Schnittstelle nicht feststellen kann.
Jede vorgeschlagene Bohrung, Übermaß, Hülsen-Umwandlung oder andere Restaurierung erfordert einen genehmigten Ingenieurumfang. Die Methode kann die Nabenfestigkeit, Konzentricität, Balance, Halterung und das Verhältnis zur Welle beeinflussen. Gehen Sie nicht davon aus, dass das Hinzufügen von Material oder die Anwendung eines Halteprodukts die Nabe in den ursprünglichen Konstruktionszustand zurückversetzt. Definieren Sie endgültige Maße, Untersuchungen und alle erforderlichen Balance- oder Montageüberprüfungen nach der Reparatur. Bewahren Sie den Bericht zum Ist-Zustand neben der Endinspektion auf, damit die Freigabedokumentation erklärt, was geändert wurde und warum das reparierte Teil jetzt den genehmigten Anforderungen entspricht.
Wiederanbringen gemäß den Kupplungsanweisungen
Verwenden Sie den angegebenen Montageprozess, Werkzeuge und Komponentenvorbereitung. Wenn thermische Montage erforderlich ist, müssen die Temperaturgrenzen, Heizmethode und Handhabungsvorsichtsmaßnahmen aus der Kupplungsdokumentation stammen; dieser Artikel liefert absichtlich keinen generischen Heizwert. Vermeiden Sie es, Montagekräfte durch Pumpenlager oder das Anschlagen des Wellenendes als improvisierte Montagetechnik zu übertragen. Bestätigen Sie die erforderliche axiale Position und das Eingreifen, bevor Sie Haltekomponenten installieren.
Das Wiedermontieren wird durch die entsprechenden Pumpenwellen-Ausrichtungsprüfungen, erfolgt, nicht durch sie ersetzt. Die Ausrichtung kann eine ungeeignete Bohrungspassung nicht korrigieren, und eine akzeptierte Bohrung beweist nicht, dass die gekuppelte Maschine ausgerichtet ist. Überprüfen Sie die angegebenen Kupplungsabstände, Schutzvorrichtungen und Rückkehr-zu-Service-Anforderungen. Halten Sie die endgültige montierte Position und die Komponentenidentitäten im Bericht fest. Wenn abnormale Bewegungen das ursprüngliche Symptom waren, weisen Sie eine geeignete Betriebsnachverfolgung zu, damit die Arbeit mit Nachweisen abgeschlossen wird, die über die Tatsache hinausgehen, dass die Nabe installiert werden konnte.
Machen Sie die Reparaturanfrage spezifisch
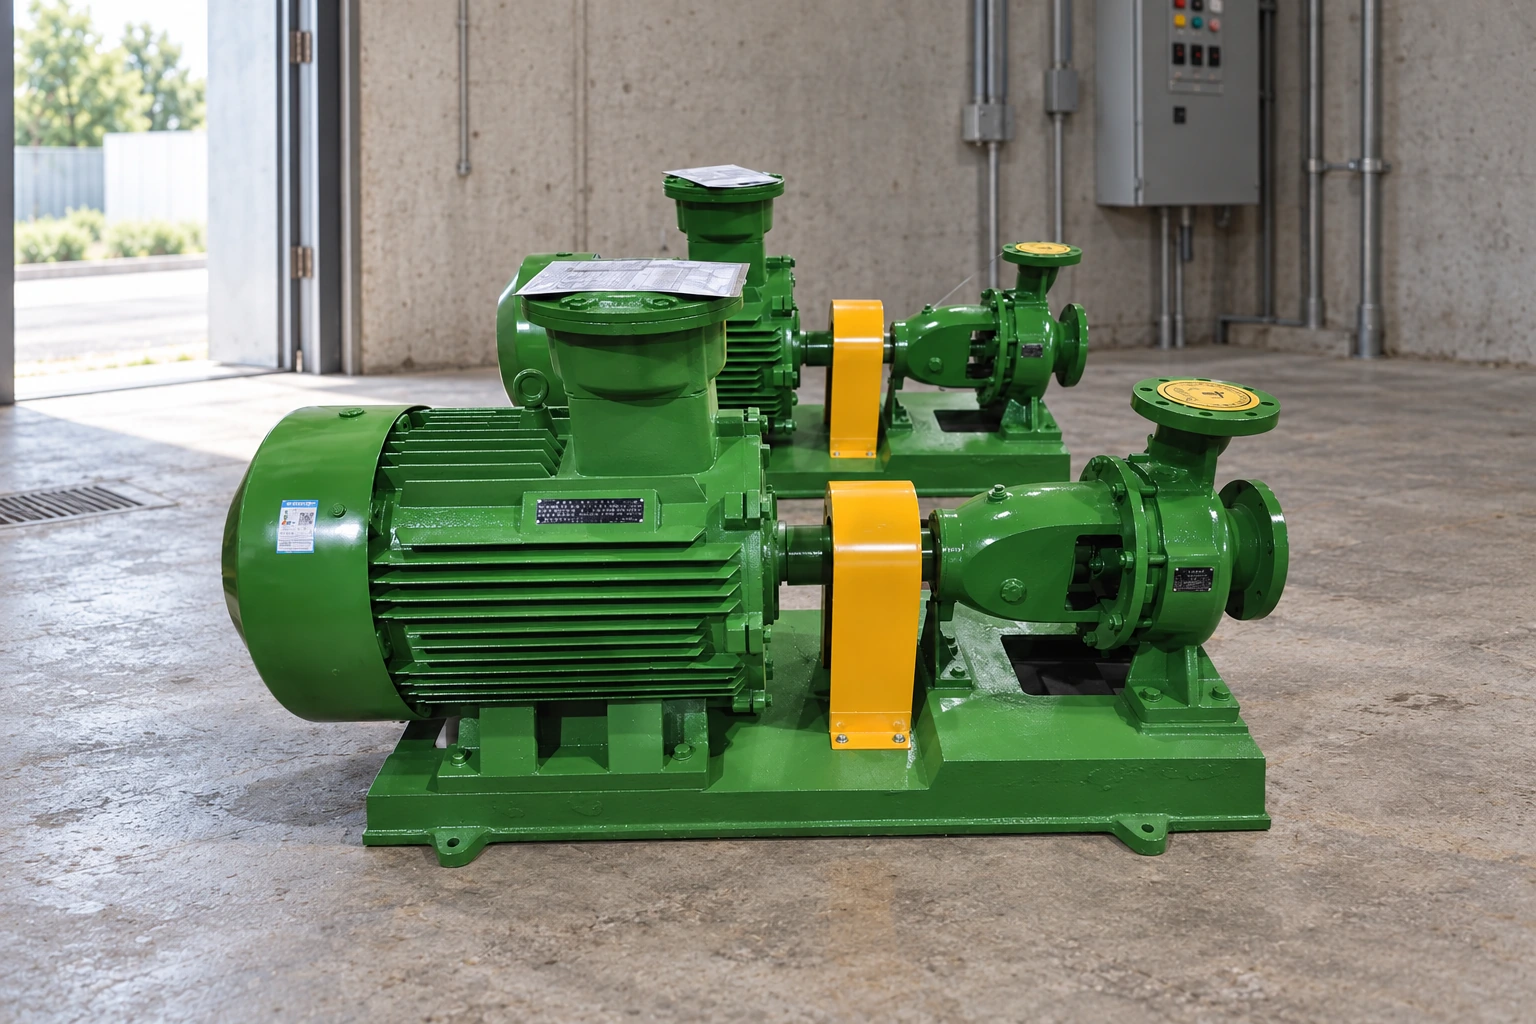
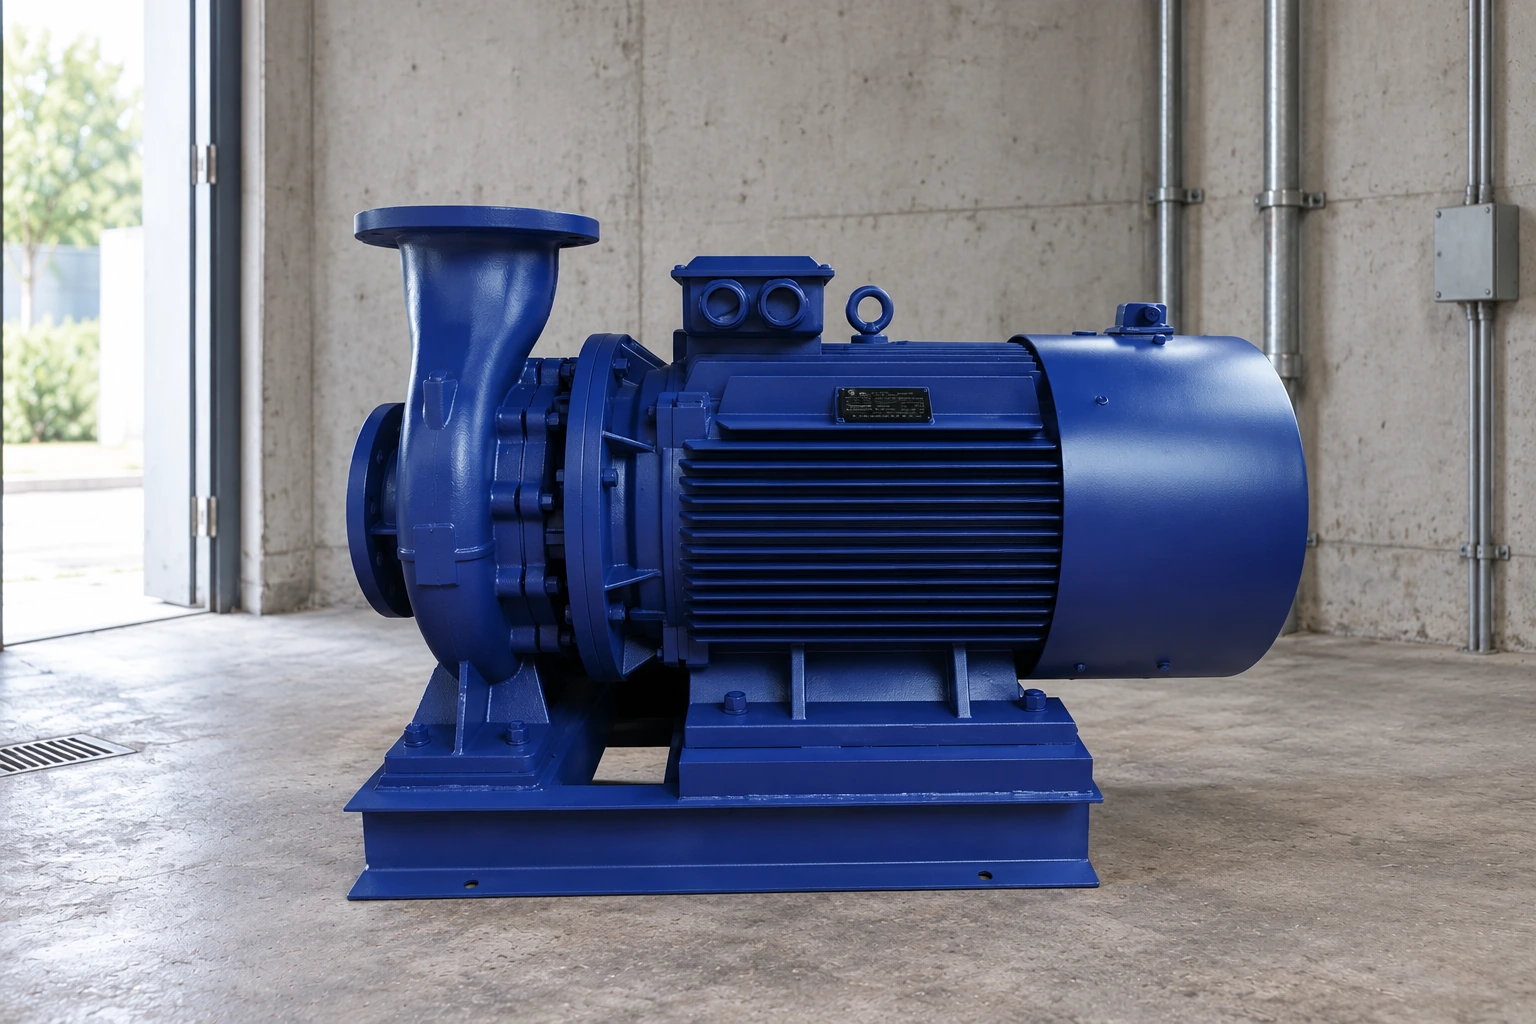
Für Ausrüstung wie die IS-Reinwasser-Kreiselpumpe, identifizieren Sie die gelieferte Kupplungs- und Wellenkombination, bevor Sie eine Ersatznabe anfordern. Ein vollständiges Pumpenbild zeigt nicht die Bohrungspassung oder beweist die Kompatibilität mit einer Kupplung, die für eine andere Baugruppe verkauft wird. Geben Sie Seriennummern, Kupplungskennzeichnungen, Wellen- und Nabenzeichnungen, Keilverlauf, Fotografien, tatsächliche Messungen und den vermuteten Fehler an.
Verbinden Sie die Arbeit mit dem Ersatzteil-Identifikationsführer und dem umfassenderen Wartungsinspektionsbericht. Eine nützliche Anfrage unterscheidet bestätigte Maße von Schätzungen und gibt an, ob ein neues Teil oder ein genehmigter Reparaturvorschlag erforderlich ist. Dies verringert die Chance, eine nominal passende Nabe zu bestellen, die die falsche Befestigungsanordnung hat. Es hält auch die Inspektion auf die Schnittstelle fokussiert, anstatt in einen allgemeinen Kupplungswahlvergleich abzudriften, der den Zustand der vorhandenen Komponente nicht klärt.
Weiterführendes Lernen: Passformterminologie
Die untenstehende IIT Kanpur NPTEL-Vorlesung erklärt Grenzen, Passungen und Toleranzen. Sie hilft zu interpretieren, warum Nenngröße, Spiel und Übermaß separate Konzepte sind. Die Vorlesung autorisiert keine bestimmte Kupplungspassung oder Remontagemethode; verwenden Sie die Anweisungen und Zeichnungen des tatsächlichen Lieferanten für die Montage.
Häufig gestellte Fragen
Ist eine Nabe akzeptabel, wenn sie auf die Welle gleitet?
Nicht unbedingt. Das Design kann einen bestimmten Spielraum, eine Übermaßpassung oder eine Buchsenanordnung erfordern. Ein Probehülsen passt kann die angegebenen Maße, Geometrie, Oberflächenbeschaffenheit oder Haltekraft nicht nachweisen.
Kann ein größerer Schlüssel eine lockere Nabe ausgleichen?
Verwenden Sie es nicht als improvisierte Reparatur. Bohrpassung, Nutgeometrie und Haltefunktion erfüllen unterschiedliche Aufgaben. Eine Modifikation benötigt ein genehmigtes Design und eine abschließende Überprüfung, anstatt einer angenommenen Verbesserung.
Sollte jeder enge Nabenbohrung poliert werden?
Nein. Stellen Sie die beabsichtigte Befestigungsanordnung fest und prüfen Sie zunächst auf Verunreinigungen oder Beschädigungen. Unkontrolliertes Polieren kann die Passung verändern und den ursprünglichen Zustand verbergen.
Bestätigt die Wellenausrichtung die Nabenbohrung?
Nein. Die Ausrichtung überprüft die Beziehung zwischen den Maschinenschäften nach eigener Methode. Sie legt keine Maße oder den Materialzustand der Naben-zu-Wellen-Schnittstelle fest.
Was schließt eine Nabenreparatur ab?
Die genehmigteDisposition, Endabnahme, korrekte Montageaufzeichnung und erforderliche Montageprüfungen schließen die Komponentenarbeit ab. Bewahren Sie die ursprünglichen Feststellungen und alle Folgeanforderungen im Wartungsnachweis auf.